
品牌色彩管理
聚焦品牌色彩全生命周期管控,解决跨工厂、跨批次、跨材质包装色彩不一致问题,是提升品牌视觉统一性的核心服务。
依托行业领先的色彩专业团队与 EPSON S80680、Techkon SpectroDens、SpectroDrive 等专业设备,提供色彩数据采集、算法研究、标准建立、数字资产搭建等全流程服务。建立品牌专属色彩标准参数库,实现色彩数据的安全存储、高效共享与规范应用,确保品牌色彩在不同场景、不同生产环节中精准还原。
品牌色彩标准建立流程
从材质与工艺出发,先收敛颜色,再确认效果。
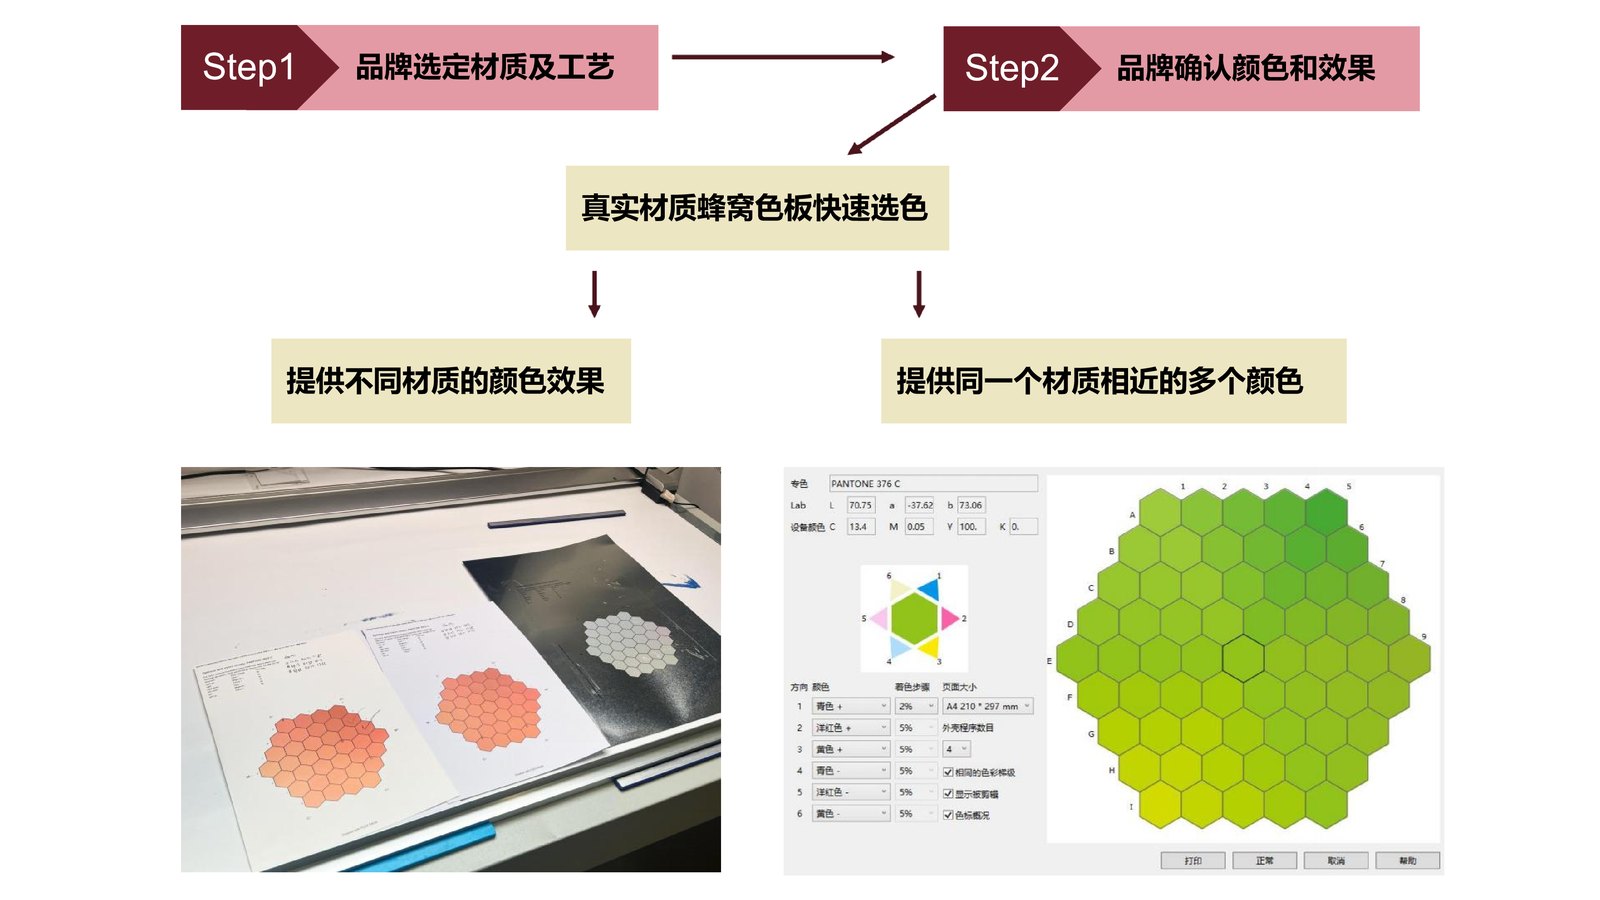
Step 1
品牌选定材质及工艺
提供不同材质的颜色效果,让材质与工艺的选择有实物依据。
Step 2
品牌确认颜色和效果
提供同一个材质相近的多个颜色,用真实材质蜂窝色板快速比对与收敛。
跨材质精准追色
同一专色在不同材质上的量化管理。
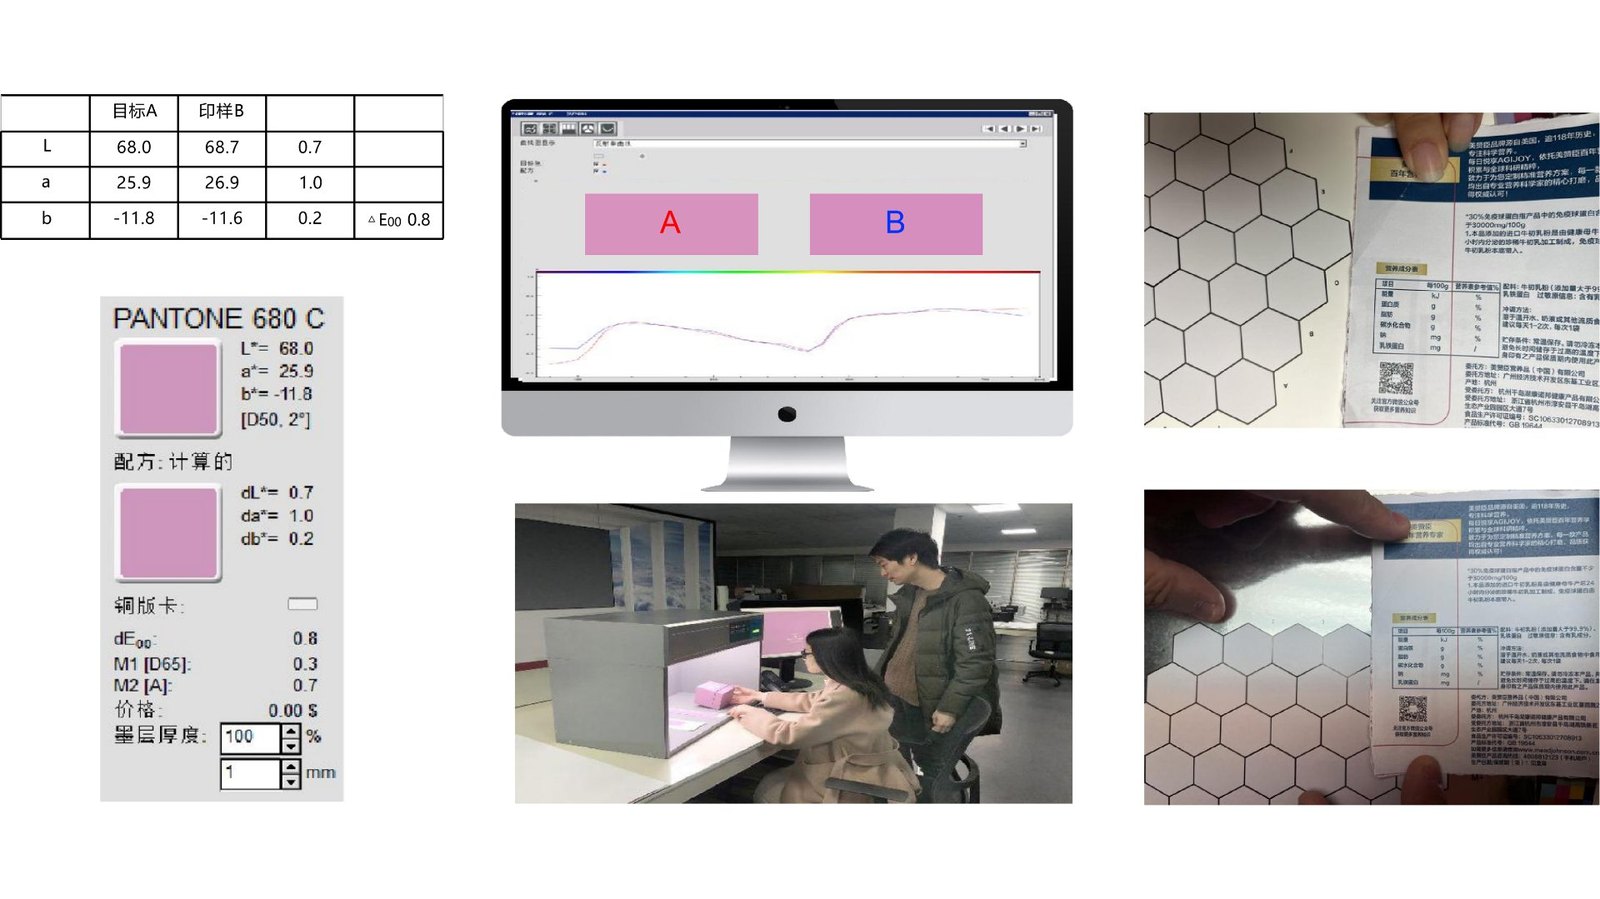
| 项目 | 目标 A | 印样 B | 差值 |
|---|---|---|---|
| L | 68.0 | 68.7 | 0.7 |
| a | 25.9 | 26.9 | 1.0 |
| b | -11.8 | -11.6 | 0.2 |
综合色差 △E00 0.8。针对同一专色,结合客户需求实现跨材质精准追色,保证色彩呈现一致。
大货生产可还原 · 品牌色彩一致性管理
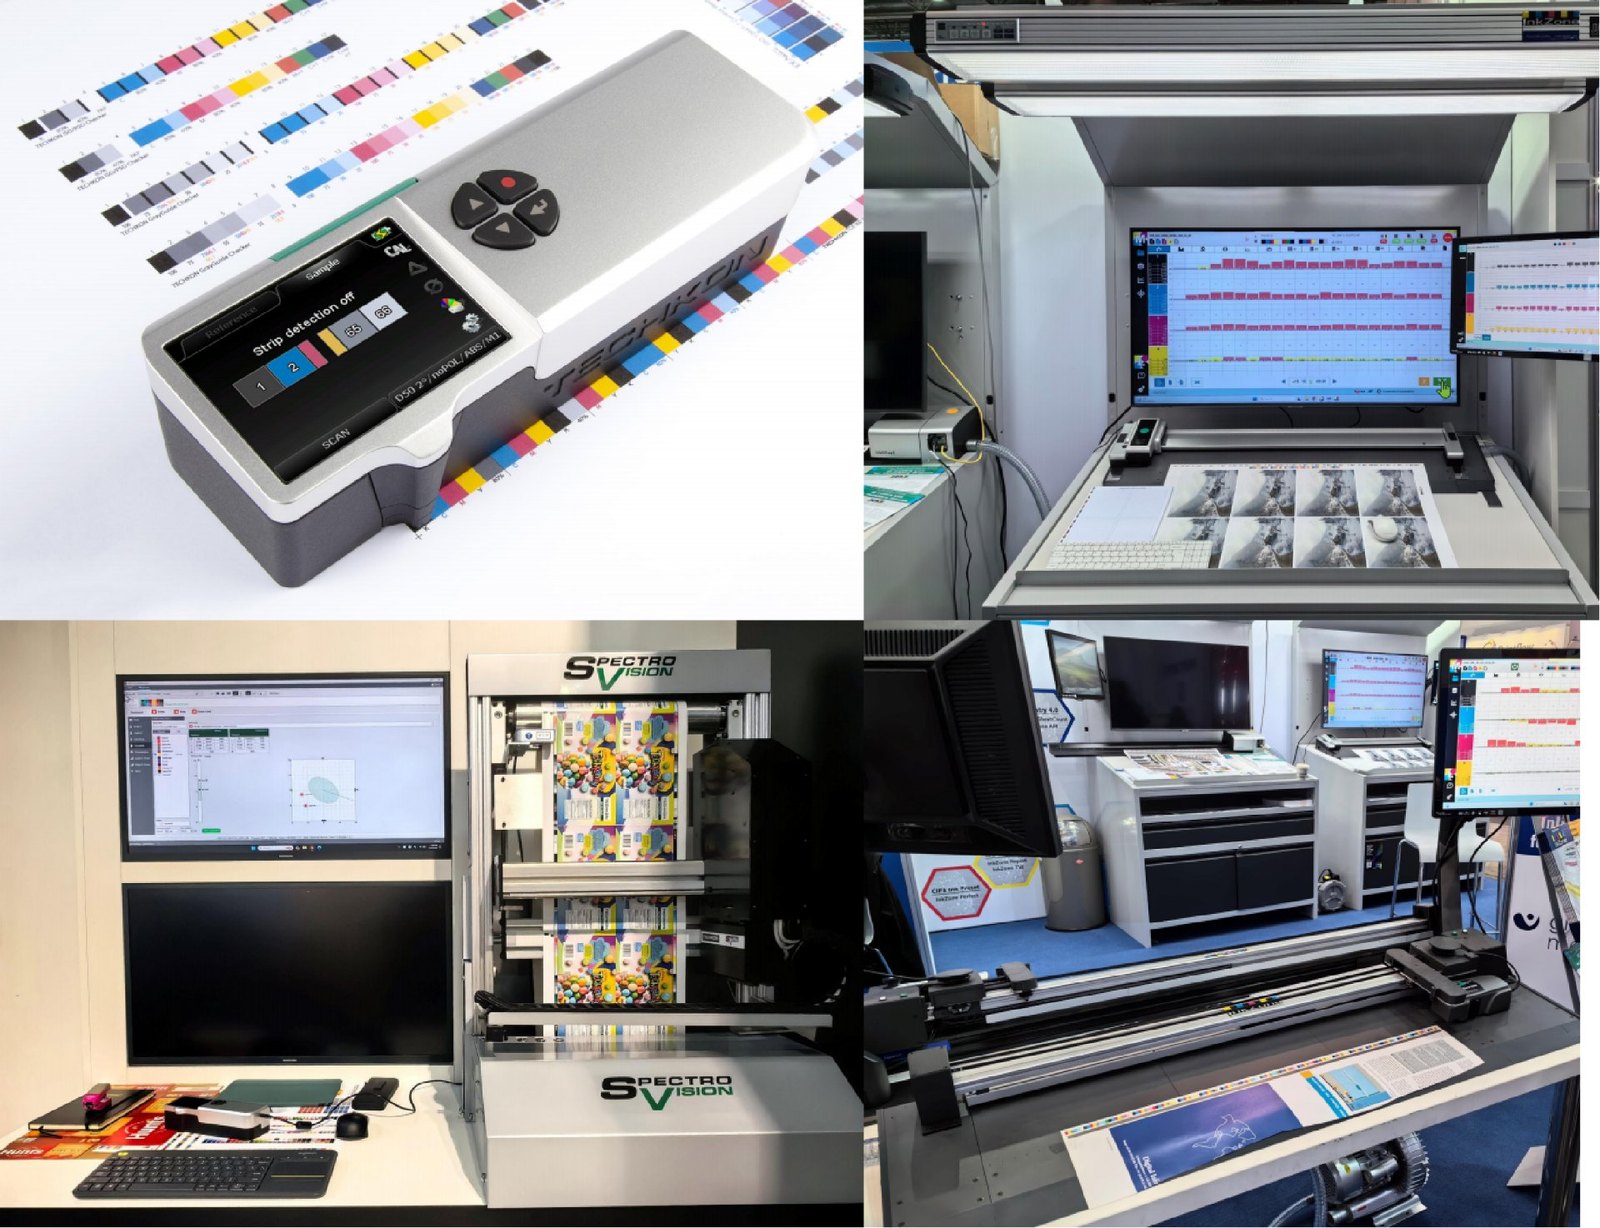
专业色彩设备,将包装色彩数据化、规范化、标准化,助力品牌实现包装色彩数码和工厂大货效果一致性。
案例——东鹏补水啦建立品牌色标准
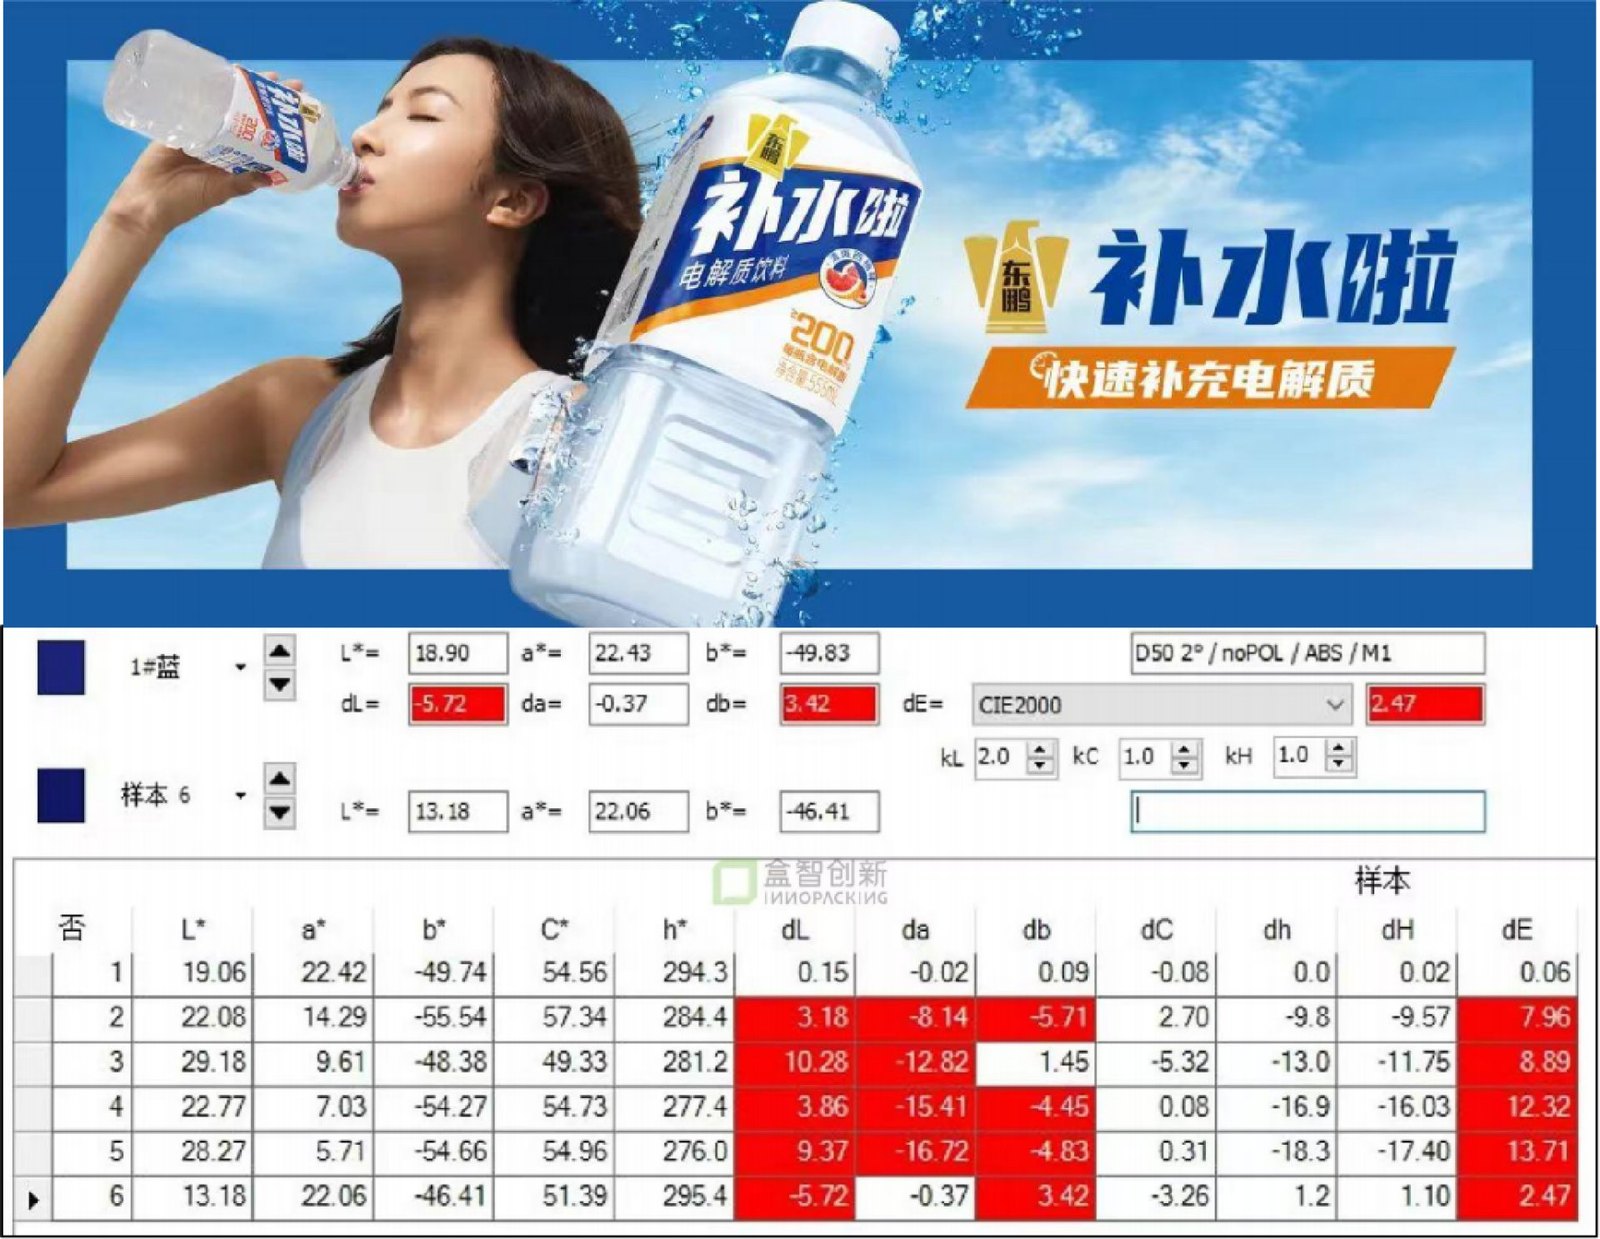
- 六家不同供应商提供的色样颜色差异大
- 盒智创新建立了统一的颜色数据化标准及样册
数码样品与工厂色彩匹配
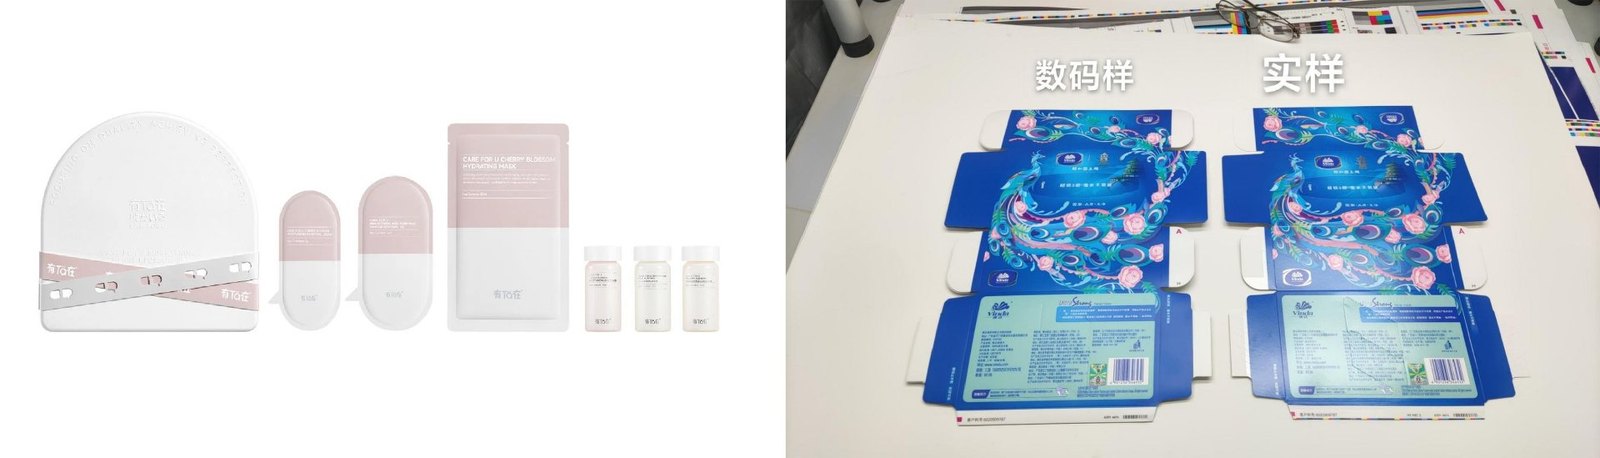
盒智创新数码样品与工厂色彩匹配后,打样效果呈现佳、还原度高。
想了解这项能力怎么落到你的项目上?聊聊你的项目 ↗